

ในฐานะซัพพลายเออร์อุปกรณ์บรรจุกระบอกฉีดยาปลอดเชื้อ ฉันใช้เวลา 12 ปีที่ผ่านมายืนอยู่บนพื้นที่การผลิตทั่วอเมริกาเหนือ ยุโรป และเอเชียตะวันออกเฉียงใต้ เฝ้าดูช่างเทคนิคต่อสู้กับการจัดวางตัวหยุดกระบอกฉีดยาที่บรรจุไว้ล่วงหน้า ฟังกลุ่มลูกค้าเป้าหมายระบายอัตราการปฏิเสธประมาณ 2% ซึ่งทำให้สูญเสียวัสดุและเวลาหยุดทำงานหลายพันราย และแก้ไขปัญหาข้อผิดพลาดเดียวกันที่หลีกเลี่ยงได้ซ้ำแล้วซ้ำเล่า มาดูศัพท์เฉพาะทางอุตสาหกรรมกันที่นี่: การวางตำแหน่งตัวหยุดที่เหมาะสมไม่ได้เป็นเพียงกล่องควบคุมที่ต้องตรวจสอบเท่านั้น ความแตกต่างระหว่างกระบอกฉีดยาที่จ่ายน้ำเกลือปกติ 0.9% ที่ผู้ป่วยต้องการ กับหลอดที่หยดลงครึ่งหนึ่งระหว่างการให้ยา ความแตกต่างระหว่างการผ่านการตรวจสอบของ FDA ในครั้งแรกและการเลื่อนการเปิดตัวผลิตภัณฑ์ออกไปเป็นเวลาหกสัปดาห์ และหลังจากช่วยไซต์ยาและเทคโนโลยีชีวภาพกว่า 200 แห่งเพิ่มประสิทธิภาพสายการผลิตแล้ว ฉันพบว่าขั้นตอนดังกล่าวแบ่งออกเป็นสามขั้นตอนที่ไม่สามารถต่อรองได้: การจัดการออกแบบเครื่องจักรให้สอดคล้องกับผลิตภัณฑ์เฉพาะของคุณ การตรวจสอบความถูกต้องทุกส่วนของกระบวนการ และการฝึกอบรมทีมของคุณให้มองเห็นปัญหาเล็ก ๆ ก่อนที่จะกลายเป็นปัญหาใหญ่
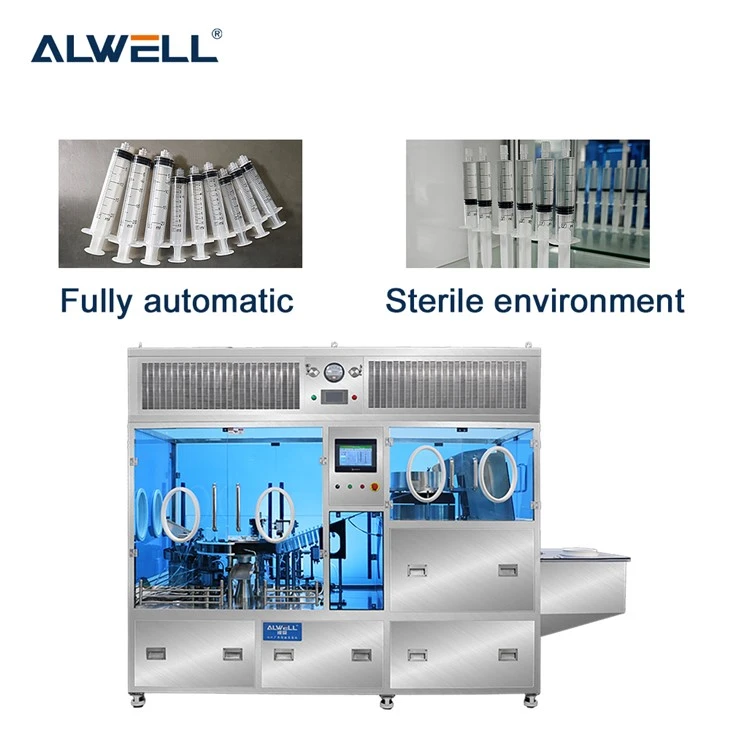
เริ่มจากพื้นฐานกันก่อน: การเลือกอุปกรณ์ที่สร้างขึ้นเพื่อรองรับการวางสต๊อปเปอร์ตั้งแต่แรกเริ่ม ผู้ผลิตตามสัญญาหรือเทคโนโลยีชีวภาพรายย่อยจำนวนมากเกินไปซื้อสายการบรรจุกระบอกฉีดยาทั่วไป แต่กลับรู้ตัวช้าเกินไปว่าไม่ได้ออกแบบทางวิศวกรรมมาเพื่อให้มีจุกปิดที่สม่ำเสมอ ตัวอย่างเช่น เส้นที่ใช้งานได้ดีกับกระบอกฉีดยาปฏิชีวนะขนาด 3 มล. มักจะคลำกับกระบอกฉีดล้างน้ำเกลือปกติขนาด 5 มล. หรือ 10 มล. เนื่องจากมีการสอบเทียบสำหรับขนาดตัวหยุดและวัสดุในช่วงแคบ ๆ นั่นเป็นเหตุผลว่าทำไมเครื่องจักรที่เหมาะสมจึงไม่ใช่แค่เรื่องความเร็วเท่านั้น แต่ยังเกี่ยวกับความแม่นยำในสต็อปเปอร์ที่ควบคุมสถานีย่อยด้วย ตัวอย่างเช่น เครื่องบรรจุหลอดฉีดยาแบบอัตโนมัติเต็มรูปแบบของเรา 3 มล. 5 มล. 10 มล. เครื่องบรรจุหลอดฉีดล้างน้ำเกลือปกติแบบเติมไว้ล่วงหน้า ใช้แขนยึดแต่ละอันที่ปรับตามเวลาจริงตามเส้นผ่านศูนย์กลางของตัวกั้น ซึ่งช่วยลด "การเอียง" ที่เกิดขึ้นเมื่อมือจับขนาดเดียวกดออกจากศูนย์กลาง ฉันมีลูกค้าในบอสตันบอกฉันว่าพวกเขาลดการคัดแยกที่เกี่ยวข้องกับตัวหยุดจาก 2.8% เหลือ 0.3% ในวันที่พวกเขาเปลี่ยนมาใช้สายการผลิตนี้ ไม่ใช่เรื่องมหัศจรรย์ แต่เป็นความสามารถของเครื่องในการจดจำขนาดที่เป็นเอกลักษณ์ของกระบอกฉีดยาแต่ละตัวก่อนที่จะสัมผัสกับตัวหยุดด้วยซ้ำ
แต่แม้แต่กลุ่มผลิตภัณฑ์ที่ดีที่สุดก็ไม่สามารถช่วยคุณได้หากคุณใช้ตัวหยุดผิดประเภทสำหรับผลิตภัณฑ์ของคุณ สต็อปเตอร์มีวัสดุหลักสามชนิด ได้แก่ ยางธรรมชาติ โบรโมบิวทิล และคลอโรบิวทิล สำหรับผลิตภัณฑ์ที่มีความหนืดสูง เช่น เจลทันตกรรม จุกยางแข็งอาจไม่เลื่อนเข้าไปในกระบอกได้อย่างราบรื่น ทำให้เกิดการวางแนวที่ไม่ตรงหรือมีการยึดบางส่วน นั่นเป็นเหตุผลที่เราสร้างเครื่องบรรจุหลอดฉีดเจลสำหรับทันตกรรมของเราโดยมีสถานีจุกปิดเบาะนั่งแบบนุ่มซึ่งใช้แรงอัดน้อยกว่ารุ่นมาตรฐานของเราถึง 12% ซึ่งเพียงพอที่จะติดจุกปิดโดยไม่ต้องบีบเจลหรือทิ้งช่องว่างที่ทำให้เกิดการรั่วไหลระหว่างการฆ่าเชื้อ ฉันได้เรียนรู้สิ่งนี้มาอย่างยากลำบากในช่วงแรกของอาชีพการงาน ลูกค้าทันตกรรมรายหนึ่งลองใช้จุกปิดแบบมาตรฐานสำหรับเจลแคลเซียมไฮดรอกไซด์ 25% และจบลงด้วยอัตราการรั่วที่ 11% เนื่องจากจุกปิดไม่เปลี่ยนรูปเพียงพอที่จะสร้างการผนึกสุญญากาศ เมื่อพวกเขาเปลี่ยนไปใช้เส้นทางสถานีแบบกำหนดเอง จำนวนนั้นก็ลดลงเหลือต่ำกว่า 0.1% คำแนะนำง่ายๆ ในที่นี้คือ อย่าถือว่าตัวหยุดทั้งหมดเหมือนกัน และอย่าถือว่าเครื่องเดียวใช้งานได้กับตัวหยุดทั้งหมดร่วมกับผลิตภัณฑ์
ตอนนี้ เรามาพูดถึงตัวกระบวนการกันดีกว่า เพราะถึงแม้จะมีอุปกรณ์ระดับสูงและส่วนประกอบที่ตรงกัน ข้อผิดพลาดของมนุษย์หรือการเคลื่อนตัวของเครื่องจักรก็อาจทำให้การวางสต๊อปเปอร์ล้มเหลวได้ ครั้งหนึ่งฉันเคยไปเยี่ยมชมโรงงานผลิตในเยอรมนีซึ่งมีอุปกรณ์ที่สมบูรณ์แบบ แต่ทีมงานกะของพวกเขาได้รับการฝึกอบรมเฉพาะเรื่อง "ตัวหยุดการบรรทุก" เท่านั้น และไม่เคยตรวจสอบยืนยันว่าตัวหยุดแต่ละตัวติดตั้งอย่างถูกต้อง พวกเขาดำเนินการชุดเข็มฉีดยาอินซูลินจำนวน 100,000 กระบอก และเมื่อถึงเวลาที่การตรวจสอบควบคุมคุณภาพตรวจพบ 1.9% ของกระบอกฉีดยาที่มีจุกปิดไม่ตรงแนว พวกเขาก็จัดส่งไปแล้ว 32,000 กระบอกให้กับผู้จัดจำหน่าย การเรียกคืนครั้งนี้มีค่าใช้จ่าย 1.2 ล้านดอลลาร์ บวกกับความล่าช้า 6 เดือนในการเปิดตัวผลิตภัณฑ์ครั้งต่อไป เรื่องราวนั้นติดอยู่กับฉันเพราะมันหลีกเลี่ยงได้โดยสิ้นเชิง สิ่งสำคัญที่นี่คือการตรวจสอบความถูกต้องในบรรทัดและการสอบเทียบเป็นประจำ
สายการบรรจุสูญญากาศหลอดฉีดยาที่เติมไว้ล่วงหน้าความเร็วสูงของเรา ซึ่งจัดการได้ถึง 600 หลอดฉีดยาต่อนาที มีระบบวิชั่นในตัวที่จะสแกนตัวหยุดทุกตัวภายใน 0.2 วินาทีของการวางตำแหน่ง ตรวจสอบปัจจัยสำคัญสามประการ: ความลึก (ต้องอยู่ระหว่าง 1.2 มม. ถึง 1.5 มม. จากหน้าแปลน ตามแนวทาง USP <1>) ความร่วมศูนย์กลาง (ศูนย์กลางของตัวหยุดต้องอยู่ภายใน 0.1 มม. จากศูนย์กลางกระบอกฉีดยา) และการบีบอัด (ตัวหยุด ต้องเปลี่ยนรูป 8-10% จึงจะเกิดซีลสุญญากาศ) แต่ประเด็นสำคัญคือ เทคโนโลยีจะใช้งานได้ก็ต่อเมื่อคุณปรับเทียบทุก 24 ชั่วโมงของการทำงาน หรือหลังจากเปลี่ยนวัสดุทุกครั้ง (แม้แต่การเปลี่ยนยางสต็อปเปอร์แบบเดียวกันจากล็อตหนึ่งไปอีกล็อตก็อาจทำให้เกิดการเปลี่ยนแปลงขนาดเล็กน้อยได้) ลูกค้าชาวเยอรมันคนนั้นที่ฉันพูดถึงเหรอ? พวกเขาไม่ได้ปรับเทียบระบบการมองเห็นเป็นเวลา 18 เดือน เนื่องจากทีม QC "ไม่มีเวลา" หลังจากที่เราอธิบายขั้นตอนการสอบเทียบประจำวันเป็นเวลา 15 นาที อัตราการวางผิดตำแหน่งลดลงเหลือ 0.08% ก้าวเล็ก ๆ ผลลัพธ์ที่ยิ่งใหญ่
ข้อผิดพลาดทั่วไปอีกประการหนึ่งที่ฉันเห็นคือการไม่คำนึงถึงอุณหภูมิและความชื้นในสภาพแวดล้อมการผลิต จุกยางดูดซับความชื้นจากอากาศ ซึ่งทำให้ความยืดหยุ่นและขนาดเปลี่ยนแปลงไป ในโรงงานที่แห้ง (พบได้ทั่วไปในภูมิภาคที่มีฤดูหนาวที่หนาวเย็น) สต็อปเตอร์จะเปราะและแตกเมื่อกดเข้าที่ ในสภาพแวดล้อมที่ชื้น พวกมันจะขยายตัว ดังนั้นการใส่มันเร็วเกินไปอาจทำให้การจัดตำแหน่งเอียงได้ ฉันมีลูกค้ารายหนึ่งในประเทศไทยเมื่อปีที่แล้วที่ประสบปัญหานี้ สายการผลิตของพวกเขาอยู่ในห้องที่มีความชื้น 75% และถังป้อนอาหารแบบสต็อปเปอร์ไม่ได้ควบคุมอุณหภูมิ ทีมงานสังเกตเห็นว่าในวันที่ชื้น อัตราการวางผิดตำแหน่งเพิ่มขึ้นเป็น 1.5% แต่ในวันที่อากาศเย็นและแห้งจะเป็น 0.2% การแก้ไข? เพิ่มหน่วยดูดความชื้นขนาดเล็กลงในถังพักและปรับแรงอัดของไลน์ 8% ในความชื้นสูง การทดสอบใช้เวลาสองวันเพื่อจะได้การตั้งค่าที่ถูกต้อง แต่การปรับเพียงครั้งเดียวสามารถขจัดข้อผิดพลาดที่เกี่ยวข้องกับสิ่งแวดล้อมได้ถึง 90% เป็นเรื่องง่ายที่จะลืมว่าอากาศรอบๆ สายการผลิตของคุณส่งผลต่อส่วนประกอบที่คุณใช้งานอยู่ แต่อย่าทำเลย
ตอนนี้ เรามาพูดถึงการตรวจสอบการควบคุมคุณภาพ (QC) กันดีกว่า เพราะถึงแม้จะใช้ระบบอินไลน์ คุณจำเป็นต้องมีการตรวจสอบยืนยันชั้นที่สองสำหรับทุกชุดงาน ฉันแนะนำให้ตรวจสอบตัวอย่าง 100 ยูนิตจากทุก ๆ 2,000 แบทช์ ไม่ใช่แค่เมื่อสิ้นสุดการผลิต แต่ที่จุดกึ่งกลางสามจุด: ทันทีหลังจากวางตัวหยุด หลังจากการฆ่าเชื้อ และหลังการติดฉลาก ทำไม เนื่องจากการฆ่าเชื้อ (โดยเฉพาะการนึ่งฆ่าเชื้อ) อาจทำให้ยางขยายตัวเล็กน้อย ทำให้จุกปิดไม่อยู่ในแนวเดียวกัน ลูกค้ารายหนึ่งในสเปนเคยผ่านการตรวจสอบแบบอินไลน์เป็นชุด แต่หลังจากการนึ่งฆ่าเชื้อ สต็อปเปอร์ 0.8% อยู่ในแนวที่ไม่ตรงเนื่องจากความร้อนสูงทำให้ยางพองตัวและเคลื่อนตัว การตรวจสอบหลังการฆ่าเชื้อในรอบกลางชุดตรวจพบสิ่งนี้ก่อนบรรจุภัณฑ์ ซึ่งช่วยให้ไม่ต้องเรียกคืน การตรวจสอบระหว่างชุดงานไม่จำเป็นต้องใช้เวลานาน โดยใช้เวลา 15 นาทีทุกๆ 2,000 กระบอกฉีดเพื่อตรวจสอบความลึกของตัวกั้นด้วยคาลิเปอร์ซึ่งมีราคาถูกกว่าการเรียกคืนมาก
การฝึกอบรมถือเป็นปริศนาชิ้นสุดท้ายและมักถูกมองข้ามมากที่สุด ฉันเคยเห็นอุปกรณ์ชั้นนำที่ได้รับการปรับเทียบอย่างสมบูรณ์และมีสภาพแวดล้อมที่เหมาะสม ล้มเหลวเนื่องจากทีมงานไม่ทราบว่า "การวางตำแหน่งตัวหยุดที่ไม่ดี" เป็นอย่างไร ตัวอย่างเช่น ช่างเทคนิคอาจเห็นตัวหยุดอยู่ห่างจากศูนย์กลาง 0.3 มม. และคิดว่า "ใกล้พอแล้ว" โดยไม่รู้ว่ามีมากกว่า 100,000 ยูนิต ข้อผิดพลาดเล็กๆ น้อยๆ ดังกล่าวทำให้กระบอกฉีดยาเสียถึง 300 อัน ที่บริษัทของเรา เราไม่เพียงแค่ขายเครื่องจักรเท่านั้น แต่เรายังมีการฝึกอบรมนอกสถานที่ซึ่งรวมถึงการฝึกปฏิบัติจริงทั้งการวางตำแหน่งสต็อปเปอร์ที่ดีและไม่ตรง ดังนั้นช่างเทคนิคจึงสามารถระบุปัญหาได้ทันที นอกจากนี้เรายังแบ่งปันคู่มืออ้างอิงฉบับย่อสำหรับรหัสข้อผิดพลาดทั่วไป: หากระบบวิชั่นแสดง "แรงอัดต่ำ" อาจหมายความว่าล็อตตัวหยุดนิ่มเกินไป หาก "เอียงสูง" อาจหมายความว่าต้องปรับแขนยึด ลูกค้าของเราที่สำเร็จโปรแกรมการฝึกอบรมเต็มรูปแบบจะรายงานข้อผิดพลาดที่เกี่ยวข้องกับผู้ปฏิบัติงานน้อยลง 40% เมื่อเทียบกับลูกค้าที่ได้รับวิดีโอแนะนำการใช้งานเพียง 2 ชั่วโมง
ลองย้อนกลับไปดูว่าเหตุใดสิ่งนี้จึงมีความสำคัญต่อธุรกิจของคุณ ไม่ใช่แค่เพียงการปฏิบัติตามข้อกำหนดเท่านั้น ตัวหยุดที่วางผิดที่นำไปสู่การปฏิเสธแบทช์ ซึ่งหมายความว่าพลาดกำหนดเวลา ต้นทุนการผลิตที่สูงขึ้น และความล่าช้าในการนำสินค้าออกสู่ตลาด นอกจากนี้ยังกัดกร่อนความไว้วางใจของลูกค้า ร้านขายยาและโรงพยาบาลต้องพึ่งพาปริมาณที่สม่ำเสมอและเชื่อถือได้ และหลอดฉีดยาที่ไม่ไหลอย่างเหมาะสมอาจสร้างความเสียหายต่อชื่อเสียงของแบรนด์ของคุณได้ ฉันมีสตาร์ทอัพเทคโนโลยีชีวภาพมาหาฉันเมื่อปีที่แล้ว ซึ่งระดมทุนได้ 50 ล้านดอลลาร์สำหรับยารักษาโรคตาชนิดใหม่ แต่กลับพบว่าชุดแรกไม่ผ่านการตรวจสอบของ FDA เนื่องจากปัญหาการวางจุกปิด พวกเขาล่าช้ากว่ากำหนดหลายเดือน และเกือบสูญเสียพันธมิตรการจัดจำหน่ายก่อนที่จะลงทุนในสายงานและการฝึกอบรมของเรา ขณะนี้ กระบอกฉีดที่เติมไว้ล่วงหน้าขนาด 5 มล. มีอัตราการปฏิเสธ 0.1% และกำลังจะเปิดตัวก่อนกำหนดเวลาที่แก้ไข 6 สัปดาห์ นั่นคือผลกระทบของการวางตำแหน่งสต็อปเปอร์ให้ถูกต้อง
หากคุณกำลังเผชิญกับอัตราการปฏิเสธที่สูง ความล่าช้าในการตรวจสอบบ่อยครั้ง หรือเพียงต้องการเพิ่มประสิทธิภาพสายฉีดยาที่บรรจุไว้ล่วงหน้าเพื่อความสม่ำเสมอที่ดีขึ้น เราพร้อมให้ความช่วยเหลือ เราไม่เพียงแค่ขายอุปกรณ์ แต่เราทำงานร่วมกับคุณเพื่อจับคู่เครื่องจักร ระบบการจัดการสต็อปเปอร์ และดำเนินการให้ตรงกับผลิตภัณฑ์เฉพาะของคุณ ไม่ว่าจะเป็นยาชนิดพิเศษในปริมาณน้อยหรือน้ำเกลือล้างในปริมาณมาก ทีมงานของเรามีวิศวกรประจำสถานที่ทั่วโลก พร้อมที่จะดำเนินการวิเคราะห์การผลิตเต็มรูปแบบที่โรงงานของคุณ ปรับเทียบสายการผลิต และฝึกอบรมทีมของคุณให้ติดตั้งตัวหยุดตะปูทุกครั้งที่วิ่ง พร้อมที่จะลดการปฏิเสธ ผ่านการตรวจสอบตั้งแต่ครั้งแรก และนำผลิตภัณฑ์ของคุณออกสู่ตลาดเร็วขึ้นแล้วหรือยัง? ติดต่อทีมของเราเพื่อหารือเกี่ยวกับความต้องการเฉพาะของคุณและค้นหาโซลูชันที่เหมาะสมสำหรับการดำเนินงานของคุณ
อ้างอิง:

- เภสัชตำรับของสหรัฐอเมริกา (USP) บทที่ทั่วไป <1>: แบบฟอร์มการให้ยาทางเภสัชกรรม ร็อกวิลล์ แมริแลนด์: อนุสัญญา USP; 2024.
- คณะกรรมการยุโรปด้านคุณภาพยาและการดูแลสุขภาพ (EDQM) แนวปฏิบัติเกี่ยวกับกระบอกฉีดยาที่เติมไว้ล่วงหน้า สตราสบูร์ก ฝรั่งเศส: สภายุโรป; 2023.
- องค์การระหว่างประเทศเพื่อการมาตรฐาน (ISO) ISO 11608-1:2022. ระบบฉีดแบบใช้เข็มสำหรับการใช้งานทางการแพทย์ - ข้อกำหนดและวิธีทดสอบ - ส่วนที่ 1: อุปกรณ์ฉีดแบบใช้เข็ม เจนีวา สวิตเซอร์แลนด์: ISO; 2022.
- PDA (สมาคมยาทางหลอดเลือด) รายงานทางเทคนิคฉบับที่ 58: การประมวลผลกระบอกฉีดยาที่บรรจุไว้ล่วงหน้า เบเธสดา แมริแลนด์: PDA; 2021.